

Výběr správnéhostroj na lepení vlnitých složekzávisí přímo na denním objemu výroby vašeho závodu, složitosti krabic, mzdových nákladech a požadovaných dobách nastavení. Manuální modely jsou vhodné pro maloobjemové-objemové balení na zakázku; polo-automatické stroje obsluhují středně-dávkové operace vyvažování ručního skládání s automatickým-lepením; a plně automatické systémy maximalizují vysokorychlostní-výstup pro velké-průmyslové balicí závody.
1. Pochopení hlavní role lepicího stroje na vlnité lepenky
Stroj na lepení vlnité lepenky slouží jako základní dokončovací zařízení při výrobě krabic z vlnité lepenky. Poté, co je vlnitá lepenka potištěna, drážkována nebo vysekávána-, musí být přeložena podél předem-ryhovaných rýh a spojena podél spoje výrobce (překrytí lepidla) pomocí studeného lepidla nebo horkého-lepidla.
V moderních balírnách určuje konečná část limit propustnosti celého zařízení. Úzké místo ve fázi lepení zabraňuje tomu, aby předřazené tiskové stroje a drážkovací stroje běžely jmenovitou rychlostí, což vede k přetížení výrobní haly. Vyhodnocení typů strojů na základě úrovní automatizace zajišťuje, že vaše dokončovací linka odpovídá vašemu celkovému provoznímu měřítku.
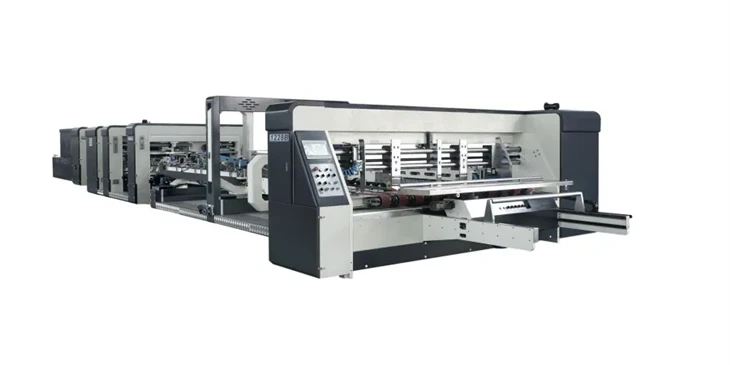
2. Strukturální členění: manuální, polo{1}}automatická a plně automatická řešení
Různé konfigurace strojů řeší různá produkční prostředí. Hodnocení mechanického návrhu a rozdělení práce zdůrazňuje provozní rozdíly mezi těmito třemi kategoriemi.
Řešení ručního lepení
Systémy ručního lepení do značné míry spoléhají na ruční zásah operátora v každé fázi procesu.
- Princip fungování:Operátoři ručně podávají jednotlivé vlnité listy, nanášejí lepidlo pomocí ručních{0}}aplikátorů nebo jednoduchých motorizovaných lepicích koleček, ručně skládají panely a hotové krabice skládají do lisovacích stolů.
- Pracovní požadavek:Vysoká pracovní závislost. Obvykle vyžaduje 2 až 3 operátory na stanici, aby byl zachován stabilní výkon.
- Rychlost výroby:Nízká propustnost, průměrně 10 až 20 boxů za minutu v závislosti na rychlosti operátora a rozměrech boxu.
- Nejlepší fit:Specializované balírny vyrábějící těžké -nákladové dvojité- nebo třístěnné-krabice, nadrozměrné průmyslové kontejnery nebo ultra{3}}krátké zakázkové objednávky (do 500 kusů).
Poloautomatické{0}}lepiče složek
Polo{0}}automatické stroje překlenují mezeru mezi manuální prací a plnou automatizací mechanizací nanášení lepidla a lisování.
- Princip fungování:Obsluha ručně složí vlnitou lepenku podél jejích předem{0}}rýhovaných čar a vloží ji do vstupního vodítka stroje. Stroj automaticky nanáší přesné kuličky lepidla, prochází spojem lisovacími válci a přenáší krabici do automatického hranatého a kontra{2}}vyhazovače.
- Pracovní požadavek:Mírná práce. Vyžaduje 1 nebo 2 operátory pro skládání a podávání listů do vstupu stroje.
- Rychlost výroby:Střední propustnost, provoz mezi 40 až 100 boxy za minutu.
- Nejlepší fit:Malé{0}}až{1}}střední boxové závody s častými změnami objednávek, středně-velké šarže (1 000 až 5 000 jednotek) a smíšené profily fléten.
Plně automatické lepiče složek
Plně automatické systémy zvládají celou sekvenci-podávání, lepení, skládání, kvadraturu, počítání a svazování{1}} bez ručního zásahu operátora během běhu.
- Princip fungování:Vysokorychlostní-pásový sací podavač podává jednotlivé listy ze zásobníku. Deska prochází automatickými motorizovanými skládacími pásy a tryskami pro rozprašování lepidla, pohybuje se do pravoúhlé části, aby se zarovnal spoj výrobce, a vystupuje přes automatizovaný vyhazovač svazků-.
- Pracovní požadavek:Nízká přímá práce. Vyžaduje 1 operátora stroje pro nastavení a dohled HMI, vedle 1 následného operátora pro vázání balíků.
- Rychlost výroby:Vysoká propustnost, dosahující 150 až 350 krabic za minutu (nebo až 180 až 300 metrů za minutu lineární rychlost pásu).
- Nejlepší fit:Velkoobjemové závody na krabice, vysokorychlostní-linky na lepicí stroje na flexosložky (FFG) a velkosériová-výrobní výroba s potravinami, nápoji a logistiky-obchodu.
3. Vedlejší-porovnání-řešení
Porovnání klíčových ukazatelů výkonu pomáhá identifikovat správné vybavení pro konkrétní podmínky závodu.
| Metrika výkonu | Ruční nastavení lepení | Poloautomatický{0}}lepič složek | Plně automatický lepicí stroj |
| Výstupní rychlost (boxy/min) | 10 – 20 | 40 – 100 | 150 – 350+ |
| Nastavení / Čas přepnutí | 0–5 minut | 5 – 15 minut | 5–20 minut (motorizované / počítačové) |
| Alokace práce | 2 – 3 pracovníci | 1 – 2 pracovníci | 1 Operátor + 1 Pack-off Worker |
| Rozměrová přesnost | Nízká (závislá na operátorovi) | Střední (±2,0 mm) | Vysoká (±1,0 mm až ±1,5 mm) |
| Kompatibilita s flétnou | Všechny (A, B, C, E, F, BC, AAC) | Jednoduchá a dvojitá stěna (A, B, C, E, BC) | Jednoduchá a mikro{0}}flétna (E, F, B, C, EB) |
| Kapitálové investice (CAPEX) | Velmi nízká | Mírný | Vysoký |
| Cílový objem objednávky | < 500 Boxes | 1 000 – 5 000 krabic | >5,000+ Krabice |

4. Klíčové technické parametry pro výběr zařízení
Výběr astroj na lepení vlnitých složekvyžaduje ověření specifických mechanických a technických schopností vůči vašemu produktovému mixu.
1. Tloušťka desky a kompatibilita s drážkou
Vlnitá lepenka se pohybuje od tenkých mikro-drážek (drážky E a F, 1,0 mm až 1,8 mm) až po silné-dvoustěnné-desky (BC a AA drážky, 6,0 mm až 10,0 mm).
- Vysokorychlostní automatické stroje vyžadují přesné nastavení rozchodu pásu a speciální podávací pásy, aby se zabránilo rozdrcení jemných mikro-žlábek.
- Těžší desky s dvojitou{0}}stěnou vyžadují vyšší krouticí moment při podávání, zesílená skládací ramena a -boční pásy pro vysoké zatížení, aby bylo možné složit tlustou lepenku bez popraskání-rýh.
2. Maximální a minimální velikosti polotovaru
Ověřte rozměrové limity stroje podle portfolia vašich produktů.
- Maximální šířka a délka prázdného místa:Určuje, zda stroj dokáže zpracovat velké hlavní přepravní kartony.
- Minimální šířka a délka prázdného místa:Rozhodující pro závody obsluhující e-obchodní a malé maloobchodní balení, kde jsou běžné kompaktní velikosti krabic.
3. Architektura adhezivního systému: studený nástřik vs. horká tavenina
Výběr systému lepení ovlivňuje pevnost spoje, náklady na spotřební materiál a potřeby údržby:
- Systémy vytlačování za studena:Standardní volba pro RSC (Regular Slotted Containers). Využívá vysokotlaké-nástřikové ventily za studena řízené optickými senzory, poskytující nízké provozní náklady a pevné spoje-trhání vláken.
- Systémy tavných lepidel-:Nezbytné pro voskované{0}}desky, těžké voděodolné-podložky nebo vysokorychlostní{2}}krabice{3}}zámkové spodní krabice vyžadující okamžitou přilnavost před opuštěním lisovací sekce.
- Duální studené/horké hybridní systémy:Používá se v prémiových automatických strojích k zajištění okamžité lepivosti za horka-pro rychlost linky spolu s dlouhodobou-pevností pronikání lepidla za studena.
4. Možnost stylu krabice
Standardní boxy RSC vyžadují přímočaré paralelní skládací pásy. Složité geometrie krabic však vyžadují specifické vlastnosti stroje:
- Crash-Automatické uzamknutí{1}}spodních schránek:Vyžaduje více{0}}fázové před{1}}háčky pro skládání, moduly zpětného-skládání a ventily pro nanášení lepidla.
- 4-rohové a 6-rohové zásobníky:Vyžaduje servo-zpětně poháněné- skládací háky pro skládání zadních klapek při vysokých produkčních rychlostech.
- Dvojité-kusové (dva{1}}kusové) spojené krabice:Vyžaduje dvojitý{0}}systém indexování podavače k zarovnání a slepení dvou samostatných vlnitých listů do jedné velké nádoby.
5. Výpočet celkových nákladů na vlastnictví a efektivnosti výroby
Hodnocení ROI stroje vyžaduje analýzu nákladů na pracovní sílu, zmetkovitost a spotřebu energie spolu s počáteční nákupní cenou.
Denní výkon lepicího stroje je určen vynásobením doby provozu cílovou rychlostí, upravenou o zpoždění při nastavení a ztrátu zmetků. V praktických výpočtech závodu se celkový denní výkon rovná celkovým provozním minutám mínus celkové prostoje při nastavování, vynásobené průměrnou rychlostí běhu v boxech za minutu, vynásobené jednou mínus procento zmetkovitosti.
Uvažujme například závod provozující 8-hodinovou směnu (480 minut) se 4 změnami objednávky, každá v průměru po 15 minutách (celková prostoje při nastavování 60 minut). Čistá doba chodu je 420 minut. Provoz poloautomatického lepicího stroje při průměrné rychlosti 60 krabic za minutu s mírou zmetkovitosti 1,5 % poskytuje čistý výkon 24 822 hotových krabic za směnu. Provoz plně automatického stroje rychlostí 200 krabic za minutu s 0,5% zmetkovitostí za stejných podmínek nastavení poskytuje čistý výkon 83 580 hotových krabic za směnu.
Hodnocení celkové efektivity také zahrnuje výpočet doby návratnosti na základě přímých úspor práce:
Doba návratnosti v letech se vypočítá vydělením počáteční kapitálové investice do stroje čistou roční úsporou práce mínus roční náklady na údržbu. Čistá roční úspora práce se vypočítá jako počet vyřazených míst operátora vynásobený ročními náklady na pracovní sílu na pracovníka.
Pokud plně automatický systém eliminuje dvě místa operátora ve dvou{0}}směnném provozu (celková úspora 4 zaměstnanců) při průměrných ročních nákladech 35 000 USD na pracovníka, hrubé roční úspory práce se rovnají 140 000 USD. Odečtením 10 000 USD za roční údržbu a náhradní díly získáte čisté roční úspory ve výši 130 000 USD. Pro počáteční investici do stroje ve výši 195 000 USD je vypočítaná doba návratnosti 1,5 roku.

6. Zvažování zdrojů: Výběr spolehlivého výrobce zařízení
Sourcing strojů vyžaduje hodnocení kvality výroby, standardizaci komponent a možnosti technické podpory.
Práce se zavedenýmtovárna na lepicí stroje na automatické složkynebo výrobce stroje na lepení kartonových složek zajišťuje-dlouhodobý přístup k náhradním dílům a technické podpoře. Při hodnocení dodavatelů nebo nákupu přesvelkoobchodní stroj na lepení složekkanály, zvažte následující technické faktory:
- Standardizované zdroje komponent:Zajistěte, aby stroj používal globálně dostupné elektrické a pneumatické komponenty (jako jsou PLC Siemens, elektronika Schneider, SMC pneumatics a lepicí systémy Nordson nebo Valco Melton), aby se zjednodušila místní údržba.
- Konstrukce a tuhost rámu:Boční rámy z těžké litiny (tloušťka 30 mm až 40 mm) absorbují vibrace při vysokých rychlostech, zachovávají přesnost skládání a prodlužují životnost ložisek.
- Nastavení HMI a motorizované paměti:Moderní automatické lepicí stroje na krabice z vlnité lepenky jsou vybaveny počítačem řízeným polohováním. HMI ukládá paměť objednávek pro vodicí lišty podavače, skládací pásy a trysky lepidla, čímž zkracuje dobu nastavení u opakovaných objednávek pod 3 minuty.
7. Matice pro odstraňování provozních problémů
Běžné provozní problémy lze řešit pomocí systematických mechanických a pneumatických úprav.
| Problém | Analýza kořenových příčin | Nápravné opatření |
| Rybí-ocas (společné zkosení) | Nerovnoměrné napnutí řemene; nesprávné vyrovnání skládacího vodítka; opotřebení řemenu diferenciálu. | Srovnejte rychlosti skládacích pásů, vyrovnejte tlak bočního-vodítka a zkontrolujte, zda nejsou opotřebované transportní pásy. |
| Praskání partitury (praskání flétny) | Nízká okolní vlhkost; příliš hluboké bodování; nesprávný tlak skládacího pásu na silnou vložku. | Aplikujte vodní mlhu na rýhování, upravte kolečka rýhovacího profilu nebo zpomalte počáteční úhel skládání. |
| Přelepit-nástřikem nebo vlajkou | Nesprávný tlak ventilu lepidla; nesprávné načasování snímače; viskozita lepidla mimo specifikaci. | Vyčistěte stříkací trysky, upravte nastavení zpoždění snímače PLC a ověřte viskozitu lepidla. |
| Špatná přilnavost (vyskakující-otevřené spoje) | Nedostatečná doba komprese; překročena doba zasychání lepidla za studena; voskovaný-povrch desky. | Zvyšte kompresní tlak trombonového pásu, upravte objem lepidla nebo přepněte na tavné- lepidlo. |
| Board Jamming at Feeder | Opotřebované sací dopravní pásy; nesprávné nastavení výšky brány; pokroucené vlnité plechy. | Vyměňte podávací pásy, znovu{0}}nastavte mezeru podávací brány na 1,5násobek tloušťky desky a upravte podtlak. |
8. Protokol souhrnného výběru
Chcete-li vybrat správnou konfiguraci stroje pro vaše zařízení, použijte tuto rozhodovací sekvenci:
- Posoudit profil objednávky:Pro malé-objemové, krátké{1}}nákladové nebo nadrozměrné těžké-krabice do 1 000 jednotek poskytují ruční nebo polo{5}}automatické lepiče složek nízké kapitálové investice a rychlou flexibilitu.
- Vyhodnoťte požadavky na propustnost:U středních{0}}až{1}}velkých sérií přesahujících 5 000 jednotek na objednávku poskytují plně automatické stroje na lepení složek rychlost a efektivitu práce nezbytnou k udržení ziskovosti.
- Zkontrolujte specifikace produktu:Ověřte profily drážky, maximální velikosti polotovaru a styly krabic (RSC versus crash{0}}lock) podle specifikací kandidáta na stroj.
- Technická kvalita auditu:Partner s osvědčenýmvýrobce stroje na lepení kartonových složekkterý poskytuje standardizované komponenty, robustní rámovou konstrukci a spolehlivou{0}}podporu po prodeji.


